 FR

Votre ligne VFFS est évaluée à 120 sacs par minute, mais le débit réel s'arrête à 85. La machine peut être parfaitement alignée, les servomoteurs peuvent être neufs et l'opérateur peut être expérimenté. Dans la plupart des audits, la véritable contrainte est le rouleau de film qui passe à travers le collier de formage.
La sortie VFFS haute vitesse est déterminée par la cohérence du film. Un coefficient de frottement stable, une tolérance d'épaisseur serrée et une large fenêtre thermoscellée comptent plus que la puissance nominale du moteur. Si ces paramètres dérivent, aucune mise à niveau de la machine ne maintiendra la vitesse de ligne.
Comment fonctionnent les machines VFFS à grande vitesse et ce que le film doit faire
Une machine de scellage-remplissage verticale tire le film sur un collier de formage, scelle la couture arrière longitudinalement, puis ajoute un scellement croisé lors du remplissage du produit. À 100-120 cycles par minute, le film doit glisser de manière constante, former un coussin carré et se sceller instantanément sans brûler.
A grande vitesse, la bague de formage devient un outil de précision. Le film doit se plier sans se froisser, glisser sans coller et conserver l'enregistrement de l'impression. De petites variations de tension de la bande sont amplifiées lorsque la machine effectue un cycle toutes les demi-secondes.
Coefficient de friction
Un COF film-métal de 0,2 à 0,35 empêche la gigue au niveau du tube de formage. Si le COF augmente après un demi-poste, le pas du sac change et les photocytes cessent d'être enregistrés.
Tolérance d'épaisseur
Une variation de la jauge supérieure à ± 5 % modifie le temps de scellage et le volume du sac. Sur les lignes à grande vitesse, une pointe de 10 µm dans la zone de joint transversal provoque des joints faibles ou brûlés.
Fenêtre thermoscellée
Une fenêtre de fusion de 20 °C ou plus permet à la thermoscelleuse de fonctionner sur une plage de températures, de sorte que de courts arrêts ne produisent pas de soudures à froid ni de brûlure du film.
Rigidité et formabilité
Le film doit conserver sa forme autour du collier de formage. Les structures multicouches avec une feuille de nylon ou d'aluminium offrent le module nécessaire pour un formage de sacs stable à des cadences élevées.
Structure du film par rapport aux performances VFFS haute vitesse
Tous les films flexibles ne sont pas conçus pour le VFFS à grande vitesse. La structure détermine la manière dont la chaleur est absorbée, la force que le joint peut supporter et la régularité de l'alimentation du film. Une simple comparaison permet de définir des attentes réalistes.
Pour les lignes exigeantes, les films PA/PE coextrudés équilibrent rigidité et vitesse de scellage. Un Film thermoformable PA/PE 7 couches peut conserver les performances de la barrière tout en résistant aux contraintes mécaniques du formage à grande vitesse. Les produits sensibles à l'oxygène tels que le café moulu ou les noix nécessitent une couche barrière en EVOH ou en nylon ; ces résines augmentent également la résistance à la perforation, ce qui réduit les temps d'arrêt provoqués par les ruptures de film dans le tube de formage.
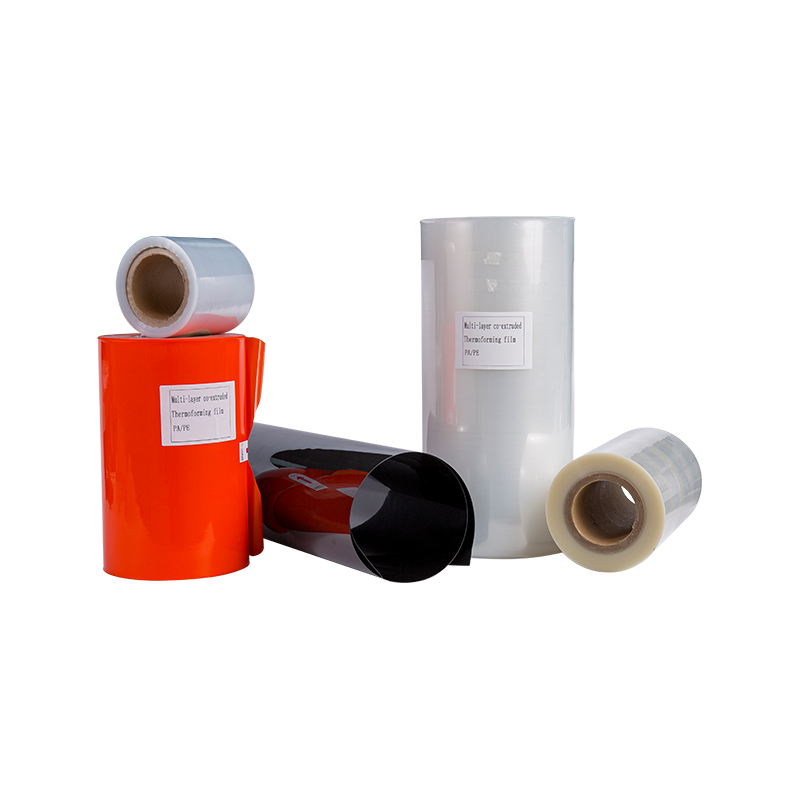 Vente en gros de 7 à 11 couches de fournisseurs de films de thermoformage à barrière générale PA/PE, Com SC Shanghai - Chine 7 à 11 couches de films de thermoformage à barrière générale PA/PE Fournisseurs et société, Vente en gros de 7 à 11 couches de films de thermoformage à barrière générale PA/PE... Voir le produit →
Mesures cachées : tolérance d'épaisseur et intégrité du joint
La vitesse n’est qu’une partie de l’équation. Le coût caché du VFFS à grande vitesse est le rebut causé par la variation d’épaisseur. Un film d'une épaisseur moyenne de 80 µm mais présentant une tolérance totale de ± 10 % produit des temps de séjour du joint fluctuants et une dérive des dimensions du sac.
Les barres ci-dessus représentent la stabilité relative de l’intégrité du joint sur une ligne fonctionnant à 100 paquets par minute. Des bandes de jauge plus étroites se traduisent par moins de sacs rejetés au cours d'un quart de travail et une production plus prévisible.
La fenêtre thermoscellée affecte également la vitesse à laquelle la ligne peut fonctionner. Une large fenêtre permet au scellant de fonctionner à une température plus basse tout en atteignant une résistance d'étanchéité totale. Cela réduit la distorsion du film autour de la zone de soudure et améliore l'apparence du sac fini.
Là où le VFFS haute vitesse ajoute le plus de valeur
L'emballage VFFS à grande vitesse domine dans les catégories de produits qui nécessitent un poids de sac constant, des volumes quotidiens élevés et une solide protection en rayon.
Les torréfacteurs font confiance au VFFS à haute vitesse pour les sachets de café en grains et moulu, car le processus empêche l'air de pénétrer avant le scellement final. Un sac de café de 250 g à 1 kg avec valve de dégazage unidirectionnelle est un choix typique. À une cadence de 100 à 120 sacs par minute, le film nécessite une conception rigide à fond plat ou à soufflet latéral qui puisse s'ouvrir de manière fiable sous le tube de remplissage. Notre options de sachets de café haute vitesse combinez un film barrière avec une impression personnalisée pour conserver un attrait élevé en rayon sans ralentir la ligne.
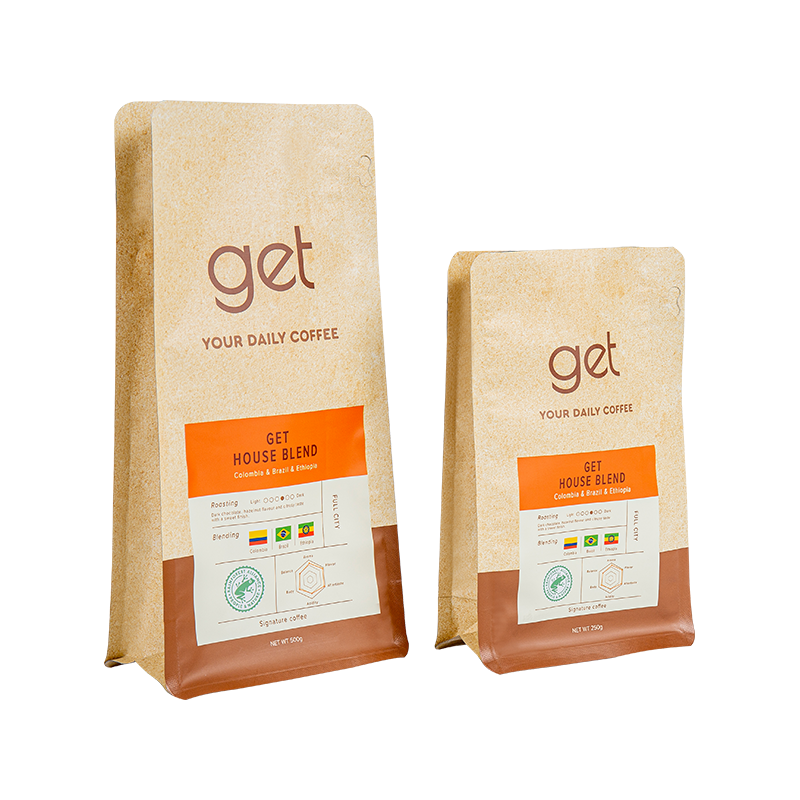 Vente en gros de sacs d'emballage de grains de café de 250 g, 500 g, 1 kg, entreprise - SC Shang SC Shanghai - Chine 250g, 500g, 1 kg de sacs d'emballage de grains de café Fournisseurs et société, vente en gros de 250g, 500g, 1 kg de sacs d'emballage de grains de café, T... Voir le produit →
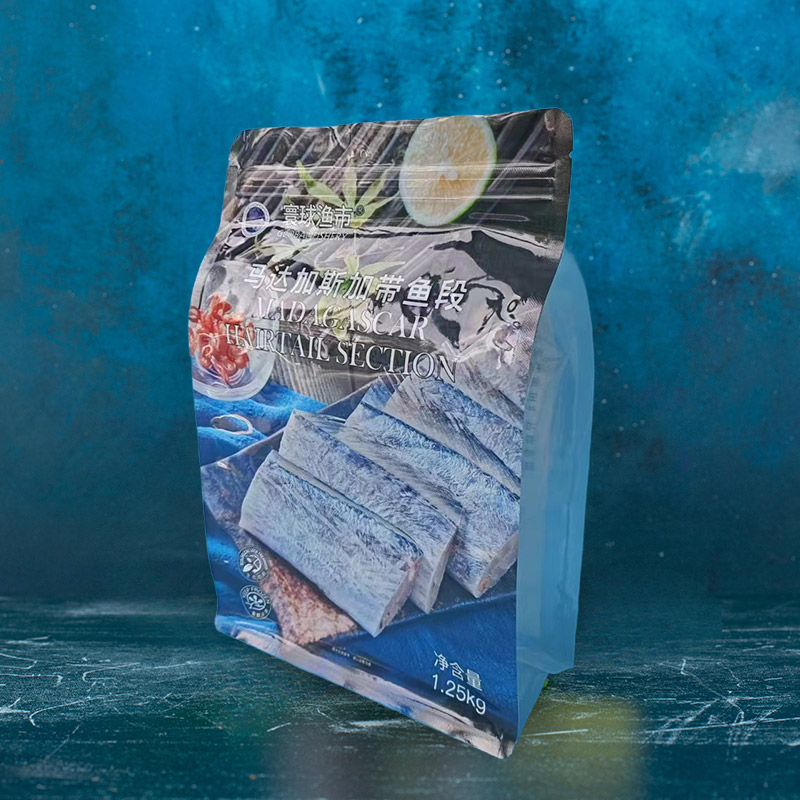
Les transformateurs de fruits de mer et de viande surgelés s'appuient également sur le VFFS à grande vitesse pour les filets et les crevettes surgelés individuellement. Le film doit résister aux basses températures et aux bords tranchants. Un sachet de fruits de mer surgelés à haute barrière avec des couches anti-crevaison et des joints thermiques à basse température, il est conçu pour ces conditions de fonctionnement.
 Fournisseurs de sacs de fruits de mer surgelés en gros à haute barrière, entreprise - SC Shanghai New M SC Shanghai - Fournisseurs et société de sacs de fruits de mer surgelés à haute barrière en Chine, vente en gros de sacs de fruits de mer surgelés à haute barrière, sacs d'aliments surgelés... Voir le produit →
Les fabricants de friandises pour animaux utilisent des VFFS à grande vitesse pour les petits sacs dotés de fermetures à glissière ou d'encoches de déchirure. Le film doit être suffisamment rigide pour ouvrir la glissière à grande vitesse, ce qui nécessite souvent une conception à fond plat. Les marques de snacks préfèrent souvent les films imprimés numériquement pour leurs emballages promotionnels ; l'option à faible MOQ leur permet de tester une nouvelle conception sans s'engager sur un camion complet.
Un flux de travail pratique pour faire correspondre un film à une ligne VFFS à grande vitesse
La sélection d'un emballage flexible pour le VFFS à grande vitesse ne commence pas par la texture ou la couleur du film. Cela commence par les paramètres de ligne et les contraintes de produit.
Étape 1 : Définir la vitesse et la taille du sac
Enregistrez les paquets cibles par minute, la largeur du sac et le temps de stabilisation du produit. Cela fixe les dimensions du collier de formage et la fenêtre de maintien du joint.
Étape 2 : Mapper les propriétés du film aux besoins de la ligne
Vérifiez le COF, la tolérance d'épaisseur, la plage de température de thermoscellage et la rigidité par rapport aux limites recommandées par le fournisseur de la machine.
Étape 3 : Exécutez un test scellé avec le produit
Utilisez la vitesse de remplissage et la température réelles du produit. Vérifiez les dimensions du sac, la résistance du joint et l'accumulation de poussière sur le tube de formage.
Étape 4 : Surveiller et ajuster
Suivez le taux de rebut, l’enregistrement des photocytes et la résistance des joints. Pour les films coextrudés, le guide des spécifications du film de thermoformage inférieur donne des valeurs de référence utiles pour la conception des jauges et des barrières.
Du point de vue des coûts, un film avec une tolérance de calibre plus stricte réduit les rebuts de 1 à 2 % par équipe. Sur une ligne fonctionnant à 100 sacs/min pendant 20 heures, une réduction des rebuts de 2 % équivaut à environ 2 400 sacs vendables supplémentaires par jour. Cette économie dépasse généralement le prix légèrement plus élevé d’un film coextrudé haute performance.
Contrôles de maintenance et de conformité
Même le meilleur film ne peut pas compenser des mâchoires de joint négligées ou des colliers de formage usés. Les contrôles de routine protègent à la fois la vitesse de la ligne et la sécurité des produits.
- Étalonnez la température et la pression du thermoscellage au début de chaque quart de travail. Utilisez un thermocouple sur la surface de la mâchoire de scellement.
- Mesurez les dimensions du sac et scellez la résistance au pelage toutes les 30 minutes. Enregistrez les valeurs par rapport au certificat de lot de film.
- Vérifiez que le coefficient de friction du film se situe dans la bande spécifiée par le fournisseur tout au long du rouleau. Des lectures élevées de COF provoquent une dérive de la longueur du sac.
- Vérifier la conformité contact alimentaire du sachet fini. Cela inclut les limites de migration, la sécurité des encres d’imprimerie et les exigences de la FDA ou de l’UE pour votre marché cible.
Les certificats de film documentés doivent inclure le profil d'épaisseur, la résistance du joint, le COF et le taux de transmission de la vapeur d'eau. Lorsqu'une file d'attente s'arrête ou qu'une plainte d'un consommateur apparaît, ces données permettent de déterminer si le problème provient du film, de la machine ou du produit.
Notre maison procédures de contrôle de qualité combinez les contrôles des films entrants, l'inspection des scellés en ligne et les tests des sacs finis. C'est pourquoi nous pouvons documenter la tolérance des jauges et les performances du joint avant qu'un rouleau n'atteigne votre machine.
Le VFFS à grande vitesse ne concerne pas seulement la machine. Le film est la variable qui décide si vous atteignez 110 sacs par minute ou si vous vous contentez de 80. Spécifiez la vitesse de votre ligne, les objectifs de barrière et les contraintes du produit, puis validez le film dans des conditions de production réelles. Associez-vous à un fournisseur d'emballages flexibles qui peut fournir un stock de rouleaux cohérent et des données de qualité documentées.